Em oficinas de metalurgia, tempo é dinheiro. Cada momento em que uma broca fica ociosa, cada troca de ferramenta necessária, tudo isso corrói silenciosamente as margens de lucro. A solução para manter a precisão, ao mesmo tempo em que melhora drasticamente a eficiência da perfuração e reduz os custos de produção, pode estar na seleção da broca de metal duro apropriada.
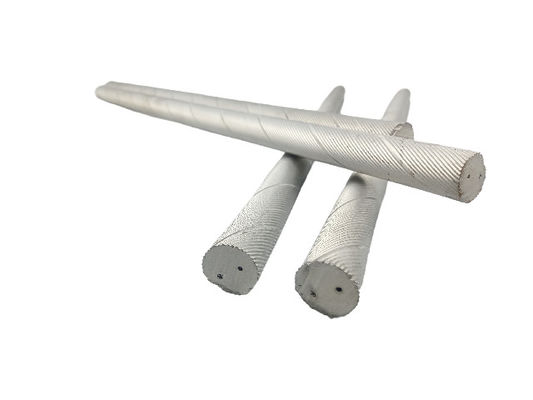
As brocas de metal duro, feitas de material de carboneto de tungstênio, desempenham um papel crucial no corte de vários materiais devido ao seu desempenho excepcional. Do aço carbono a ligas resistentes ao calor, as brocas de metal duro oferecem resultados confiáveis. Sua principal vantagem vem da extrema dureza do material e da capacidade de manter essa dureza mesmo em ambientes de alta temperatura. Tipicamente compostas de carboneto de tungstênio com cobalto como aglutinante, essas brocas podem incluir componentes adicionais como carboneto de titânio para aplicações específicas.
Brocas de metal duro vs. Brocas de aço rápido: Comparação de desempenho
Na metalurgia, as brocas de aço rápido (HSS) e de metal duro representam as duas opções mais comuns. A escolha entre elas depende dos requisitos específicos de usinagem, incluindo tempo de processamento e considerações de custo.
Vantagens das brocas de metal duro
As brocas de metal duro se destacam em resistência ao desgaste e aplicações de corte em alta velocidade:
-
Resistência superior ao desgaste:
As brocas de metal duro demonstram uma resistência ao desgaste significativamente melhor do que as brocas HSS. Embora o HSS incorpore elementos como tungstênio, cromo e cobalto para melhorar a durabilidade, o metal duro supera nesse aspecto. Isso se traduz em uma vida útil da ferramenta mais longa sob as mesmas condições, reduzindo a frequência de troca de ferramentas e diminuindo os custos de produção.
-
Capacidade de corte em alta velocidade:
O metal duro mantém sua dureza em temperaturas elevadas. Durante o corte em alta velocidade, o atrito gera calor, mas as brocas de metal duro preservam seu desempenho de corte sem amolecer ou deformar. Em contraste, as brocas HSS tendem a perder dureza quando aquecidas, comprometendo a eficiência do corte e a longevidade da ferramenta.
Desvantagens das brocas de metal duro
Em comparação com o HSS, as brocas de metal duro têm duas limitações principais:
-
Menor tenacidade:
A natureza relativamente frágil do metal duro o torna mais propenso a quebras sob flexão ou vibração. O controle adequado das aparas torna-se essencial para evitar o acúmulo ou o emaranhamento que pode causar danos por impacto. No entanto, essa mesma característica contribui para uma melhor precisão de perfuração, pois a broca resiste à flexão durante a operação.
-
Custo mais alto:
O processo de fabricação torna as brocas de metal duro mais caras do que suas contrapartes HSS, o que pode preocupar algumas empresas em relação ao investimento inicial. No entanto, a vida útil prolongada e a eficiência aprimorada geralmente resultam em custos operacionais totais mais baixos ao longo do tempo.
Tipos comuns de brocas de metal duro
As duas principais categorias de brocas de metal duro são brocas de metal duro sólido e brocas com pastilhas intercambiáveis.
-
Brocas de metal duro sólido:
Estas apresentam uma construção de peça única, da haste à aresta de corte, ideal para furos de pequeno diâmetro que exigem alta precisão. As arestas de corte gastas podem ser retificadas para restaurar a nitidez, prolongando a vida útil da ferramenta e reduzindo os custos a longo prazo.
-
Brocas com pastilhas intercambiáveis:
Compostas por um corpo de broca com pastilhas de corte substituíveis, estas permitem trocas rápidas de pastilhas em vez da substituição completa da broca. Este design minimiza erros de desgaste da ferramenta e prova ser particularmente econômico para furos de grande diâmetro. Alguns modelos empregam várias pastilhas para aumentar ainda mais a eficiência e a precisão.
Critérios de seleção para brocas de metal duro
A escolha da broca de metal duro certa requer a avaliação de múltiplos fatores, incluindo diâmetro do furo, profundidade, requisitos de precisão e material da peça.
Considerações sobre diâmetro e profundidade do furo
Pontos-chave ao selecionar com base nas especificações do furo:
-
Diâmetro:
Os furos reais perfurados normalmente medem ligeiramente maiores do que o diâmetro da broca devido à precisão da instalação, métodos de entrada e vibrações operacionais. Esses fatores devem ser levados em consideração durante a seleção para atender às especificações de projeto.
-
Profundidade:
Furos profundos (excedendo dez vezes o diâmetro) exigem brocas mais longas, que sofrem de estabilidade reduzida e maior risco de quebra ou desvio. Furos-piloto podem melhorar a precisão posicional nesses casos.
-
Precisão (Tolerância):
Furos que exigem ajustes apertados geralmente precisam de processos de acabamento, como alargamento ou mandrilamento após a perfuração. Selecione brocas ligeiramente subdimensionadas para permitir essas operações subsequentes.
Considerações sobre o material da peça
As propriedades do material ditam a seleção do material da ferramenta e os requisitos de resfriamento:
-
Seleção de ferramenta específica para o material:
Materiais diferentes exigem composições de ferramentas específicas. Os fabricantes normalmente recomendam graus de ferramentas com base em grupos de materiais—grau P para aço carbono, grau N para ligas de alumínio, por exemplo.
-
Ferramentas alimentadas com refrigerante:
Materiais como aço doce ou alumínio geralmente apresentam desafios de evacuação de cavacos. Brocas com orifícios de refrigerante permitem a injeção de fluido durante a operação, removendo efetivamente os cavacos e minimizando a interferência do processamento.
Condições ideais de usinagem para brocas de metal duro
A configuração adequada requer ajuste para o comprimento da ferramenta e evacuação de cavacos:
-
Ajuste do comprimento da ferramenta:
À medida que a extensão da ferramenta aumenta com a profundidade do furo, a deflexão também aumenta. A velocidade de corte e as taxas de avanço devem ser ajustadas de acordo.
-
Evacuação de cavacos:
Se os cavacos formarem fios longos ou fragmentos, garantir sua remoção suave impede o emaranhamento que pode interromper o processo de usinagem.
Referência de parâmetros de usinagem
|
Material da peça
|
Velocidade de corte (m/min)
|
Taxa de avanço (mm/rev)
|
|
Aço carbono (S50C)
|
120
|
0,20
|
|
Aço inoxidável (SUS430)
|
80
|
0,15
|
|
Liga de titânio (Ti-6Al-4V)
|
40
|
0,15
|
|
Liga de alumínio (A5052)
|
200
|
0,10
|
A seleção de brocas de metal duro apropriadas e a configuração de condições ideais de usinagem com base nas propriedades do material e nos requisitos de processamento formam a base para operações de perfuração eficientes que reduzem custos, ao mesmo tempo em que aprimoram a produtividade.

 Por favor verifique seu email!