Imaginem isto: uma peça de trabalho meticulosamente mecanizada está perto de ser concluída, mas durante a operação final de separação, um manuseio inadequado faz com que a ferramenta se quebre, a peça de trabalho voe,ou até mesmo danificar o tornoEste não é um exagero, mas um risco real nas operações de separação de torno.Proporcionar orientações pormenorizadas para garantir a execução segura e eficiente deste processo crítico.
Introdução
A separação do torno, também conhecida como cutoff ou grooving, é uma operação de torneamento comum usada para separar uma peça de trabalho do material de estoque.Exige alta precisão e atenção aos pormenores na práticaA negligência dos aspectos essenciais pode levar à quebra da ferramenta, à ejecção da peça de trabalho ou mesmo a danos permanentes no sistema de alimentação do eixo X do torno.Os operadores devem manter-se altamente focados e procurar orientação experiente quando tentarem separar-se pela primeira vez.
1. Selecionar a ferramenta de separação certa
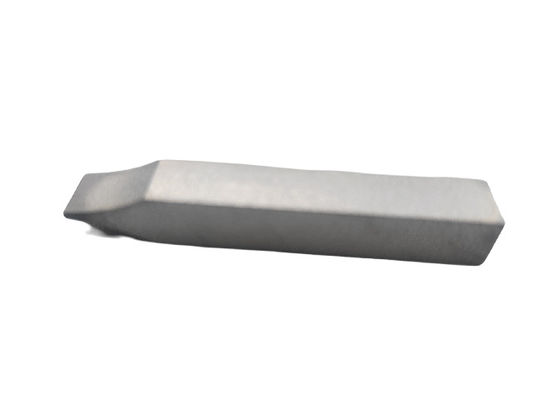
As ferramentas de separação se dividem em duas categorias principais: ferramentas de aço de alta velocidade (HSS) e ferramentas de ponta de carburo.
-
Ferramentas de aço de alta velocidade:Mais acessíveis e duráveis, essas ferramentas podem ser moídas manualmente se danificadas.
-
Ferramentas com ponta de carburo:Estes suportam temperaturas de corte mais elevadas e permitem velocidades de corte mais rápidas. No entanto, as inserções danificadas devem ser substituídas.especialmente para materiais mais duros como aços ligados de alta resistênciaAs inserções de carburo apresentam frequentemente desenhos indexáveis para fácil substituição.
Os insertores de separação de carburo vêm em vários modelos adaptados a diferentes materiais e requisitos de eficiência.Determinar se o "pipo" residual permanece na peça de trabalho ou na parte separadaAlém disso, as inserções de carburo podem apresentar revestimentos de alta temperatura, como nitreto de titânio (TiN), carbonitreto de titânio (TiCN),ou Nitreto de Titânio e Alumínio (TiAlN) para melhorar a resistência ao desgaste e ao calor, prolongando a vida útil da ferramenta.
2Inspeccionando a ferramenta de separação
Antes de utilizar, inspeccionar cuidadosamente a ferramenta de separação:
-
Ferramentas HSS:Verifique a nitidez da borda de corte. As bordas maçantes ou trituradas requerem moagem ou afiamento para restaurar a nitidez, mantendo a geometria original para evitar enfraquecer a ferramenta.
-
Ferramentas de carburo indexáveis:Examine as inserções para ver se não existem lascas, rachaduras ou desgaste, substitua imediatamente as inserções danificadas e assegure a instalação e a aderência adequadas dos parafusos de fixação.
3. Maximizar a rigidez da ferramenta
A rigidez da ferramenta é crítica nas operações de separação.
-
Minimizar a sobreposição da ferramenta:Para peças maiores ou mais resistentes, a extensão do inserto do suporte de ferramentas deve ser reduzida tanto quanto possível.Redução progressiva do balanço à medida que a profundidade de corte aumenta.
-
Cortar perto do Chuck:Realizar separação dentro de 1/8 de polegada das mandíbulas do chuck para maximizar a rigidez da peça de trabalho.
4Alinhar a ferramenta de separação
A ferramenta de separação deve estar perfeitamente alinhada com o eixo X do torno para funcionar corretamente.Dois métodos de alinhamento comuns são::
-
Usando um Bloco 1-2-3:Este bloco de moagem de precisão garante o paralelismo e a perpendicularidade. Coloque uma face contra a face do chuck, solte o suporte da ferramenta e alinhe o lado do suporte da ferramenta com outra face do bloco.Apertar o suporte de ferramentas para garantir o alinhamento.
-
Usando um indicador de discagem:Montar o indicador no leito do torno (sem deslizar para evitar arranhões), tocar o indicador no lado do portador da ferramenta e mover o deslizamento transversal (eixo X).Ajustar o suporte de ferramentas até que o indicador mostre ≤ ±0.001 " variância ao longo do comprimento da ferramenta.
5. Configuração de altura da ferramenta
Como todas as ferramentas de torno, as ferramentas de separação devem ser colocadas o mais próximo possível da linha central vertical do fuso.A altura incorreta impede o corte adequado e corre o risco de danificar a ferramenta. Use um nível de torno (nível de bolha) ou técnica de régua para ajustar a altura até que a ponta da ferramenta se alinhe com a linha do centro.
6Alimentação e lubrificação manuais
Para tornos manuais:
-
Nunca utilize alimentação automática:A alimentação manual proporciona um melhor controlo e permite detectar uma má evacuação dos chips.
-
Aplicar líquido de corte abundante:A separação gera calor significativo devido a larguras de corte amplas. Inunde a zona de corte para resfriar a ferramenta e a peça. Fluidos adequados incluem óleos emulsionados, óleos de corte ou refrigerantes sintéticos,selecionados com base no material e nas condições.
-
Usar alimentação com mamilos:A alimentação intermitente ajuda a quebrar as fichas, melhora o resfriamento e reduz as forças de corte.
7Considerações adicionais
Velocidade de corte
Para tornos manuais, definir velocidades de separação em ~ 60% dos valores recomendados para a combinação material/ferramenta.
- Alumínio: ~570 RPM (a partir de 250 ft/min de velocidade de base)
- Aço leve: ~ 230 RPM (a partir de 100 ft/min velocidade de base)
Nota:Priorizar a segurança do chuck A RPM máxima segura em laboratórios é de ~ 570; nunca exceder 600 RPM para peças de trabalho pequenas, independentemente dos cálculos.
Manipulação da peça
Para capturar com segurança peças separadas:
-
Para peças perfuradas:Insira uma broca de tamanho insuficiente para evitar a queda (evitar o contacto entre a broca e a ferramenta).
-
Para peças sólidas:Coloque um pano por baixo para amortecer a queda.
Conclusão
A separação do torno, embora aparentemente simples, envolve técnicas e protocolos de segurança nuançados.Este guia equipa os operadores com os conhecimentos essenciais para se destacarem nas tarefas de separação, salvaguardando equipamentos e peças de trabalho.

 Por favor verifique seu email!