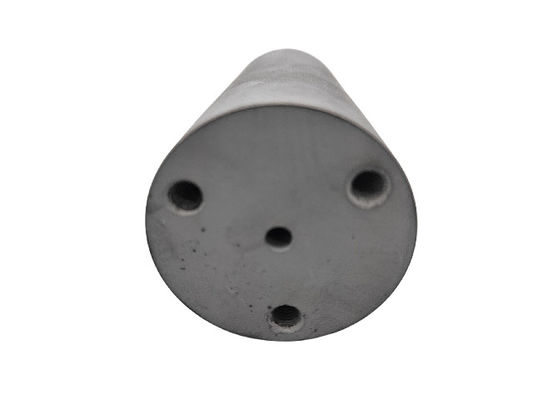
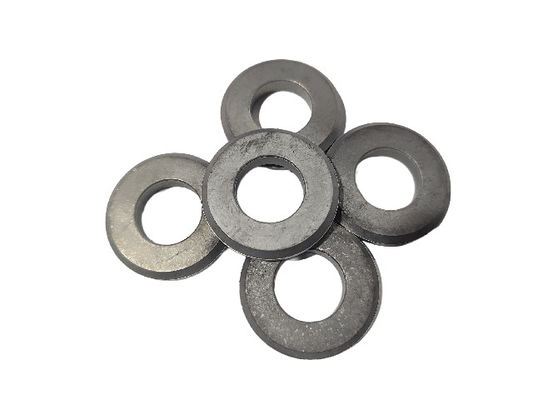
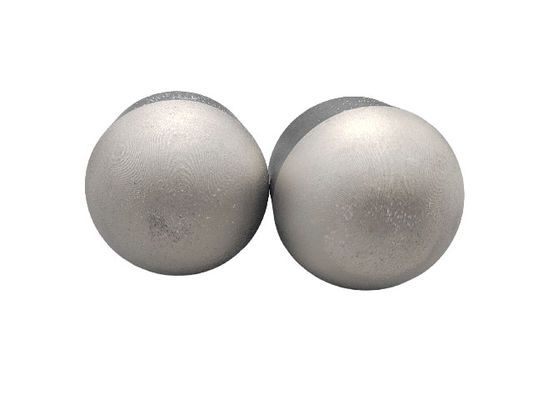
Introdução
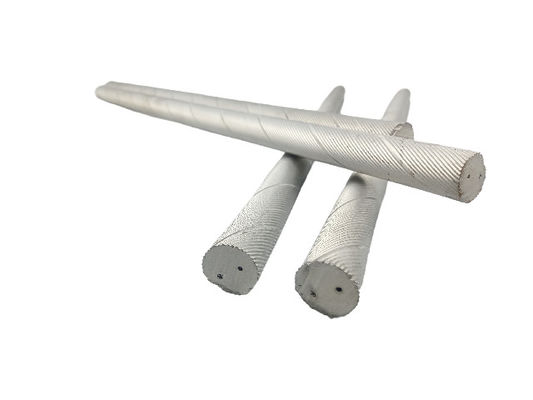
O carburo, também conhecido como aço de tungstênio, tornou-se um material indispensável na fabricação moderna, desempenhando um papel fundamental nas aplicações de corte.resistência ao desgasteNo entanto, com inúmeras ferramentas de carburo disponíveis no mercado, o carburo de carburo é uma ferramenta ideal para o processamento de vários metais, não-metais e materiais compostos.Seleção do tipo adequado com base em materiais específicos da peça, técnicas de processamento e condições de equipamento é crucial para melhorar a eficiência da usinagem, reduzir os custos de produção e garantir a qualidade do produto.
Capítulo 1: Características dos materiais e microestrutura do carburo
O carburo não é um material metálico único, mas sim um composto formado através da sinterização da metalurgia em pó,constituídos por carburos metálicos refratários de alta dureza (principalmente carburo de tungstênio WC) como matriz e ligantes metálicos (principalmente cobalto Co) como fase de ligaçãoEsta microstrutura única confere ao carburo as suas excelentes propriedades macroscópicas.
1.1 Microstrutura: Efeito sinérgico da fase dura e da fase ligante
A microestrutura do carburo consiste principalmente em duas fases:
-
Fase dura:Principalmente partículas de carburo de tungstênio (WC) com dureza extrema (HV1600-2000), que servem como fonte primária da alta dureza e resistência ao desgaste do carburo.e tamanho do grão das partículas WC influenciam significativamente o desempenho do carburo.
-
Fase de ligação:O cobalto (Co), que liga as partículas do WC, proporciona ao carburo uma certa dureza e resistência.e tamanho do grão afetam criticamente as propriedades do carburo.
1.2 Propriedades macroscópicas: equilíbrio entre dureza, resistência, resistência ao desgaste e dureza
As principais propriedades macroscópicas incluem:
- Dureza excepcional (HRA86-93)
- Alta resistência (resistência flexural 1000-4000MPa)
- Excelente resistência ao desgaste
- Boa resistência ao calor e dureza vermelha
- Relativamente baixa dureza (predefinição: propensa a fraturas frágeis)
Capítulo 2: Processo de fabrico de carburo
A produção envolve várias etapas críticas:
2.1 Preparação de pó
Os métodos incluem carburizamento, redução, moagem de bolas e secagem por pulverização para garantir pureza e uniformidade.
2.2 Mistura
Pesagem precisa e mistura minuciosa dos componentes para garantir uma distribuição uniforme.
2.3 Pressionamento
Formação de compactos verdes através de métodos como a prensagem por matrizes, prensagem isostática ou moldagem por injeção.
2.4 Sinterização
Sinterização a alta temperatura (1300-1500°C) sob atmosfera protetora para criar carburo denso.
2.5 Pós-processamento
Moagem, polir e revestimento para melhorar a qualidade da superfície e a precisão dimensional.
Capítulo 3: Normas de classificação
3.1 Por composição química
- WC-Co (para ferro fundido/metais não ferrosos)
- WC-TiC-Co (para aço)
- WC-TiC-TaC-Co (para materiais difíceis de mecanizar)
3.2 Por tamanho do grão
- Grãos ultrafinos (< 0,8 μm)
- Grão fino (0,8-1,5 μm)
- Grão médio (1,5-2,5 μm)
- Grãos grosseiros (> 2,5 μm)
3.3 Por aplicação
- Ferramentas de corte
- Ferramentas de mineração
- Molde
- Partes resistentes ao desgaste
3.4 Classificação ISO
- Classe P (aço)
- Classe M (aço inoxidável)
- Classe K (ferro fundido)
- Classe N (metais não ferrosos)
- Classe S (ligações resistentes ao calor)
- Classe H (materiais endurecidos)
Capítulo 4: Estratégia de selecção
4.1 Considerações relativas ao material da peça
Diferentes materiais exigem graus e geometrias de carburo específicos.
4.2 Condições de usinagem
Fatores como velocidade de corte, taxa de alimentação, profundidade de corte e uso de refrigerante influenciam a seleção da ferramenta.
4.3 Geometria da ferramenta
Um ângulo de rasteamento, um ângulo de relevo e um design de ponta optimizam o desempenho.
4.4 Revestimentos
Os revestimentos TiN, TiCN, Al2O3 e DLC aumentam a vida útil da ferramenta para aplicações específicas.
Capítulo 5: Estudos de casos de aplicação
5.1 45 Aço carbono
Recomenda-se ferramentas WC-TiC-Co com notas de classe P.
5.2 304 aço inoxidável
As ferramentas WC-TiC-Co com TaC adicionado e com notas de classe M são preferidas.
5.3 HT200 Ferro fundido cinzento
Ferramentas WC-Co com notas K-Class mais adequadas.
5.4 7075 Liga de alumínio
Ferramentas de WC-Co polidas com notas de classe N dão os melhores resultados.
5.5 liga de titânio Ti6Al4V
Requer-se ferramentas especiais modificadas por liga com qualidades de classe S.
Capítulo 6: Manutenção e cuidados
A limpeza, armazenamento, afiamento e manutenção adequados do revestimento prolongam a vida útil da ferramenta.
Capítulo 7: Tendências futuras
Os desenvolvimentos incluem estruturas de grãos ultrafinos, aplicações de nanotecnologia, materiais compostos, ferramentas inteligentes e fabricação ecológica.
Conclusão
Este guia abrangente fornece aos engenheiros e técnicos critérios de seleção profissional para ferramentas de carburo em várias aplicações.A escolha adequada de ferramentas aumenta significativamente a eficiência da usinagem, reduzindo simultaneamente os custosÀ medida que a tecnologia avança, as ferramentas de carburo continuarão a evoluir para satisfazer as demandas de fabricação.

 Por favor verifique seu email!